Фасовочная линия отработала смену без остановок, лотки ровно вышли из трейсилера, сварной шов выдержал контроль. Проблема возникает позже. Часть продукции уходит в морозильную камеру, затем в дистрибуцию, а покупатель разогревает готовое блюдо прямо в упаковке. На этом маршруте контейнер испытывает температурный перепад почти в 150 °C, механические удары, давление штабеля и контакт с жиром, солью, кислотами.
Если материал выбран по принципу минимальной закупочной стоимости, последствия проявляются на разных этапах: у ПС возникают трещины после охлаждения, геометрия «плывёт» при разогреве, а запайка теряет повторяемость. Главному технологу приходится разбирать рекламации, перенастраивать линию и искать причину там, где её не видно глазом — в молекулярной структуре полимера.
Для упаковки, которой предстоит пройти путь от шоковой заморозки до микроволновой печи, базовым решением становится пищевой полипропилен. Но маркировка PP сама по себе не заменяет инженерной спецификации: морозостойкость зависит от рецептуры, толщины стенки, геометрии лотка и режима формования.
Почему температурный маршрут разрушает «дешёвую» упаковку
Полистирол — аморфный полимер. Его цепи расположены хаотично и при рабочей температуре находятся в стеклообразном состоянии. Такая структура даёт жёсткость, чистую поверхность и хорошую формуемость, но почти не оставляет запаса для пластической деформации при ударе.
Критическая характеристика ПС — температура стеклования $T_g$, находящаяся приблизительно в диапазоне 90–100 °C. При приближении к этому окну аморфные участки начинают интенсивно двигаться, модуль упругости падает, а стенки лотка теряют способность удерживать нагрузку. В микроволновой печи пища нагревается неравномерно: участок под жирным соусом или возле стенки может быстро достигнуть температуры кипения воды. Для полистирольной упаковки такой разогрев становится испытанием на потерю геометрии.
С шоковой заморозкой работает противоположный механизм. При снижении температуры сегментальная подвижность цепей ПС ещё сильнее ограничивается. Материал сохраняет видимую жёсткость, однако ударная вязкость падает. Контейнер не прогибается под нагрузкой, а отвечает хрупким разрушением: трещина начинается у острого угла, технологического перехода толщины или зоны замка крышки.
Полипропилен устроен иначе. Это частично кристаллический полимер: жёсткие кристаллические области работают как физические узлы прочности, а аморфная фаза принимает часть деформации. Температура плавления ПП обычно лежит около 160–165 °C, поэтому рабочий нагрев контейнера до 110–120 °C не приближает материал к расплаву. Лоток сохраняет форму при кратковременном разогреве блюда в СВЧ, если для конкретной модели подтверждён соответствующий температурный режим.
|
Параметр процесса |
Полистирол (ПС) |
Пищевой полипропилен (ПП) |
|
Структура |
аморфная |
частично кристаллическая |
|
Температура стеклования $T_g$ |
около 90–100 °C |
около -10 °C |
|
Температура плавления |
отсутствует как у аморфного полимера |
около 160–165 °C |
|
Реакция на нагрев в зоне 90–100 °C |
заметное снижение жёсткости, риск коробления |
рабочая жёсткость сохраняется при правильно рассчитанной конструкции |
|
Реакция на низкие температуры |
рост хрупкости, риск трещин в углах и замках |
зависит от марки ПП; морозостойкие композиции сохраняют ударную стойкость |
|
Типовое применение |
холодные продукты с коротким температурным маршрутом |
готовые блюда, запайка, разогрев, специальные решения для заморозки |
СВЧ: нагревается продукт, но деформируется контейнер
Микроволновая печь не нагревает упаковку напрямую так же, как пищу. Электромагнитная энергия прежде всего взаимодействует с полярными молекулами воды, солями и отдельными компонентами блюда. Вода начинает колебаться, выделяется тепло, затем оно передаётся стенкам контейнера контактным путём.
Именно поэтому на изделии нельзя оценивать пригодность к СВЧ по принципу «один раз не деформировалось». В реальной эксплуатации температура распределяется неравномерно. Картофельное пюре, суп, мясо в соусе и гарнир с маслом создают разные тепловые поля. Если контейнер наполнен продуктом с высокой долей жира, локальная температура может превысить 100 °C — жир не ограничен температурой кипения воды.
У ПС при приближении к $T_g$ резко снижается жёсткость. Дно может выгнуться, борт — потерять посадочную плоскость, а крышка — перестать фиксироваться на замке. Для тары под плёнку добавляется риск нарушения сварного контура: деформация фланца снимает напряжение с шва, после чего упаковка начинает подтекать при наклоне.
ПП сохраняет требуемую геометрию в существенно более широком температурном окне. Например, лотки «Пакград» рассчитаны на кратковременный нагрев до 120 °C. Контейнеры серии К-175 для горячих блюд и повторного разогрева в СВЧ выпускаются объёмом 750 и 1000 мл. Их конструкция с совмещённой крышкой и круговым замком решает задачу доставки, а полипропиленовая основа — задачу последующего разогрева.
Для технолога критичны три взаимосвязанных параметра: температура продукта при фасовке, время нагрева и фактическая толщина стенки. Лоток из ПП нельзя автоматически считать универсальным для любого режима: при переходе от порционного гарнира к жирному рагу необходимо повторно валидировать нагрев, геометрию и герметичность.
|
Производственный сценарий |
Риск для ПС |
Решение на ПП |
|
Горячая фасовка и последующее охлаждение |
остаточные напряжения в зоне фланца и углов |
подбор толщины и конструкции, устойчивой к усадке |
|
Разогрев блюда в СВЧ |
размягчение стенок около $T_g$, коробление |
контейнер с подтверждённой термостойкостью до 110–120 °C |
|
Запайка плёнкой |
нарушение плоскостности фланца при нагреве |
стабильная посадочная поверхность под матрицу и плёнку |
|
Доставка горячего блюда |
ослабление замков и деформация штабеля |
рёбра жёсткости и ПП-конструкция с запасом по нагрузке |
Шоковая заморозка: почему «ПП» ещё не означает морозостойкость
Существует опасное упрощение: если полипропилен выдерживает СВЧ, значит, он автоматически выдержит и морозильную камеру. У обычного гомополимера ПП с понижением температуры также уменьшается ударная вязкость. Поэтому контейнер для заморозки проектируют не по одной маркировке материала, а по требуемому температурному маршруту.
Морозостойкость обеспечивают рецептурой. В ударопрочные полипропиленовые композиции вводят эластомерную фазу либо используют сополимерные решения, которые снижают хрупкость материала на холоде. Важна и морфология, формируемая при термоформовании: высокая ориентация листа, резкие переходы толщины и острые углы концентрируют напряжения. После охлаждения такие зоны становятся стартовой точкой трещины.
Для продукции, проходящей шоковую заморозку, испытание должно учитывать не только минимальную температуру, но и удар после охлаждения. Контейнер, который сохранил целостность в статичном морозильнике, может разрушиться при падении коробки, вибрации в кузове или механической нагрузке на линии.
Морозостойкие исполнения полипропиленовых контейнеров «Пакград» могут проектироваться для температур до -35 °C. Для лотка К-187×137×35ФК1 подтверждён режим до -25 °C. Разница в 10 °C здесь принципиальна: её нельзя закрывать предположением или заменой материала без производственного теста.
|
Температурный режим |
Инженерная задача |
Требование к упаковке |
|
+5...+110 °C |
хранение и разогрев готового блюда |
пищевой ПП с подтверждённой термостойкостью, стабильный фланец под запайку |
|
до +120 °C |
кратковременный нагрев в СВЧ |
контроль геометрии, толщины стенки и поведения крышки |
|
-18 °C |
хранение замороженного продукта |
оценка хрупкости материала и прочности замков после охлаждения |
|
-25 °C |
глубокая заморозка для отдельных лотков |
морозостойкая ПП-композиция и ударные испытания |
|
до -35 °C |
шоковая заморозка и холодная логистика |
специально разработанная морозостойкая версия с проверкой на транспортный удар |
Запайка: фланец должен остаться плоским
Контейнер под запайку — часть системы, в которой материал лотка, структура плёнки, матрица трейсилера и режим нагрева работают как единый узел. Ошибка в одном звене проявляется как негерметичный шов, «юбка» из расплава на фланце или отрыв плёнки при проверке.
ПП-лоток хорошо сочетается с многослойными барьерными плёнками, подобранными под конкретную задачу: хранение в модифицированной газовой среде, защита от запотевания или peel-эффект для контролируемого открывания. Однако совместимость не означает одинаковые настройки для всех изделий. Толщина фланца, его ширина, жёсткость борта и температура сварки определяют фактическое окно процесса.
Если на линии используется МГС, герметичность влияет уже не только на отсутствие протечек. Утечка меняет парциальные давления газов внутри упаковки, а значит, ускоряет окисление жиров и развитие микрофлоры. Барьерная плёнка не компенсирует деформированный лоток: газ удерживает только целостная система «контейнер — фланец — шов — плёнка».
Поэтому производство пластиковых контейнеров для еды начинается не с выбора цвета гранулы, а с карты применения. Технолог определяет температурный маршрут, состав продукта, формат запайки, глубину лотка, способ разогрева и требования к сроку годности. После этого подбирают марку полимера и конструкцию.
Практический выбор «Пакград» для готовой еды
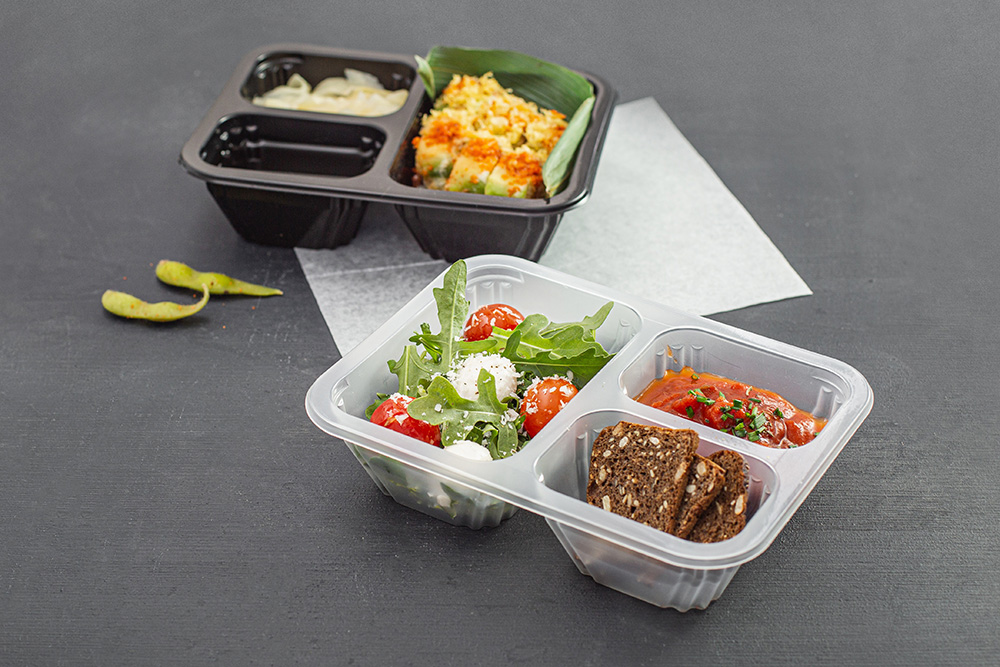
Для стандартной линейки горячих блюд, салатов и полуфабрикатов применяются ПП-лотки под запайку форматов К-187×137, К-147×109, К-164×132 и К-160×103. Доступны прозрачные и чёрные варианты, а формат К-187×137 может иметь секции или отсек под соусник. Общая логика одна: сохранить посадочную геометрию на линии, обеспечить герметизацию и дать покупателю возможность разогреть продукт в упаковке.
Когда продукту предстоит заморозка, выбирают не стандартный лоток «из каталога», а морозостойкое исполнение. Проверка включает температурное кондиционирование, визуальный контроль трещин, оценку жёсткости замков, герметичности после оттаивания и прочности фланца после запайки. Такой подход отделяет заявленную морозостойкость от реальной работоспособности в производственной цепочке.
|
Задача производителя |
Подходящий тип решения |
Контролируемый результат |
|
Горячая кулинария для ритейла |
ПП-лоток под запайку |
устойчивость формы, герметичный шов, разогрев в СВЧ |
|
Доставка комплексных обедов |
контейнер К-175 с совмещённой крышкой |
удержание блюда и сохранение замка при транспортировке |
|
Порционная фасовка с разогревом |
К-187×137×35ФК1, 480 мл |
рабочий диапазон до +120 °C и возможность герметизации |
|
Шоковая заморозка полуфабрикатов |
морозостойкая версия ПП-лотка |
целостность при температуре до -25...-35 °C при подтверждённой рецептуре |
|
Продукты без нагрева, для холодной витрины |
ПС или ПЭТ при соответствии условиям применения |
прозрачность и жёсткость в холодной цепи без СВЧ-нагрева |
Вывод: выбирать нужно не полимер, а рабочий сценарий
Полистирол остаётся рациональным материалом для части холодной упаковки, где его жёсткость и формуемость используются без перегрева и ударов на морозе. Но для готовых блюд с разогревом в СВЧ и особенно для продукции, проходящей заморозку, ПС создаёт технологический риск: его аморфная структура теряет запас устойчивости на обоих концах температурного диапазона.
Пищевой ПП обеспечивает более широкое рабочее окно. Полукристаллическая структура помогает контейнеру сохранять форму при нагреве, а специальные морозостойкие композиции поддерживают ударную стойкость на холоде. Главная оговорка инженера звучит просто: режим до -35 °C требует подтверждённой морозостойкой версии, а не только маркировки PP или кода 5 PP.